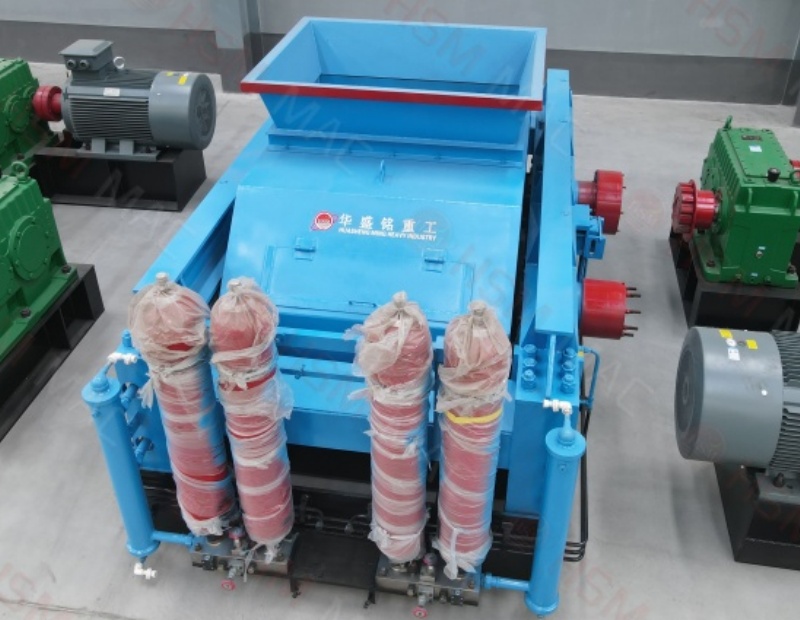
联动工艺的核心矛盾,在于破碎机的瞬时出料量与振动筛的透筛能力是否匹配。许多现场出现筛分效率下降,第一反应是检查筛网,但真正的原因往往在破碎机的排料口间隙未随物料硬度变化而调整。当排料口过大时,出料中粗颗粒占比升高,筛面料层增厚,细颗粒难以接触筛面,导致筛下物产量骤降;排料口过小,则破碎效率降低,回料量增加,整个系统陷入无效循环。因此,联动系统的首要优化思路,是依据进料粒度和炉渣的脆性特性,定期标定排料口尺寸,同时观察振动筛电流与回料皮带负荷的变化,反向判断破碎工况是否处于合理区间。
在筛网配置层面,针对80-120目这一目标,现场需要关注的不只是孔径本身,还有筛网的张紧度与开孔率。常见误区是为了追求细度而选择过密的编织网,却忽略了物料含水率对筛孔堵塞的影响。炉渣若含有未燃尽物质或经过湿法除尘,表面粘附性会显著增强,此时应优先考虑增大筛网张紧力并辅以弹性跳球清理装置,而非盲目更换更细的筛网。给料速率的稳定性同样关键,给料皮带若出现断断续续的“脉冲式”供料,筛面载荷忽大忽小,既会降低透筛率,也容易诱发振动筛的异常振幅。理想的给料状态应是连续且均匀的薄料层,这要求对料仓出口的截流板或给料机频率进行细致调节。故障排查方面,施工现场最常遇到的问题集中在堵料、筛分效率异常赛事数据、设备异响及电控联锁失效四类。堵料多发生在破碎机出料溜槽与振动筛入料口之间,原因通常是物料在溜槽内堆积角度不足或筛面物料反涌,处理时不应只去捅料,而是要检查筛面上方的布料板是否均匀分散了物料。筛分效率下降时,则需要同时排查筛网是否破损、张紧度是否松弛、以及筛机倾角是否因为减振弹簧老化而发生了位移。至于异常振动,要区分是振动筛本身的激振力失衡,还是破碎机传递过来的冲击载荷——这可以通过空载与带载状态下的振幅对比来快速判断。电控联锁失效往往被忽视,破碎机与振动筛的启动顺序、电流保护阈值若未形成有效闭锁,一旦下游筛分设备跳停而破碎机仍在喂料,几分钟内就能造成设备内腔积料,清理工作极为被动。
从落地实施的角度讲,工艺优化与故障预防应是一体化推进的。在项目调试期,建议按“先单机后联动”的顺序确认设备状态,重点记录振动筛在空载、半载、满载三种状态下的电流与振幅数据,作为后期故障判断的基准参考。运行期内,巡检人员应重点关注几个不被注意的细节:筛网紧固螺栓是否因振动而退丝、破碎机腔体内衬板的磨损是否均匀、回料皮带上的物料粒度分布是否产生了偏移。这些现象往往比突发性故障更早暴露出工艺参数的漂移。在管理机制上,可建立一张简明扼要的联动系统运行记录表,每班记录给料频率电竞预测、筛机电流、回料量与成品细度目测情况,持续积累数周后,便能找到本工地工况下的最优参数区间。最后要给施工管理者的建议是,不要把80-120目炉渣破碎系统看作一台孤立的设备组合,而应将其视为一个需要动态调节的连续作业单元。无论是新建生产线还是既有设备改造,在遇到产量提升瓶颈或故障反复出现时,优先核对该系统当前的给料、破碎、筛分三者之间的平衡状态,往往比更换任何单一部件都更见成效。建立起基于数据反馈的工艺循环校准机制,整套联动系统才能在长期连续作业中保持稳定、高效地运行。